
Dil
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Otomatik montaj kesintileri GB818 Tava Başlı Çapraz Gömme Makine Vidası parti değişikliklerinden kaynaklanabilir mi?
2026-09-11
Elektronik OEM alıcıları ve endüstriyel bağlantı elemanı distribütörleri genellikle makine vidası kalitesini manuel numune incelemesiyle doğrular. Özenle seçilen prototip numuneleri boyut kontrollerinden ve manuel tornavida testlerinden geçer. Manuel numune alma sırasında parti seviyesindeki çok sayıda hafif sapma görünmez kalır, yalnızca parçalar yüksek hızlı otomatik montaj hatlarına beslendiğinde ortaya çıkar ve plansız hat duruşlarını ve ekstra yeniden çalışma masraflarını tetikler.
Standart veri sayfalarında nadiren vurgulanan montaj hattıyla ilgili dört sapma:
- Üretim torku altında sürücü bitinin aralıklı olarak dışarı çıkmasına neden olan çapraz girintili profil kayması
- Büyük üretim partilerinde tutarsız diş uyumuna neden olan diş ovalama takımının aşınması
- Tork kontrollü istasyonlar için yüzey kaplama kalınlığı dağılım kaydırma sürtünme değerleri
- Ayrılmış ham madde ısı numaraları, sevk edilen partiler için prototip sertifikalarını geçersiz kılıyor
Yüksek hızlı otomatik sürüş için çapraz girintili geometri tutarlılığı
Manuel numune testi, küçük çapraz girintili şekil kusurlarını tolere eder. Robotik montaj araçları sabit tork-zaman profilleri uygular; Küçük girinti boyutlu kayma, bit temas yüzeyini değiştirir. Statik görsel incelemeden geçen vidalar bile üretim hatlarında sıklıkla kam kırılmasına, uç aşınmasına ve reddedilen montajlara neden olur.
- Her üretim kampanyası boyunca çapraz girintili geometrinin periyodik optik profil taraması
- Müşteri tarafından belirlenen sürücü ucu türlerini kullanarak simüle edilmiş otomatik montaj tork döngüsü testi
Wanluo Donanımı, basit görsel görünümün ötesinde girinti profili nokta kontrolleri gerçekleştirerek, ihracat siparişleri için paketlemeden önce robotik montajda dışarı çıkma riskine yatkın partileri filtreliyor.
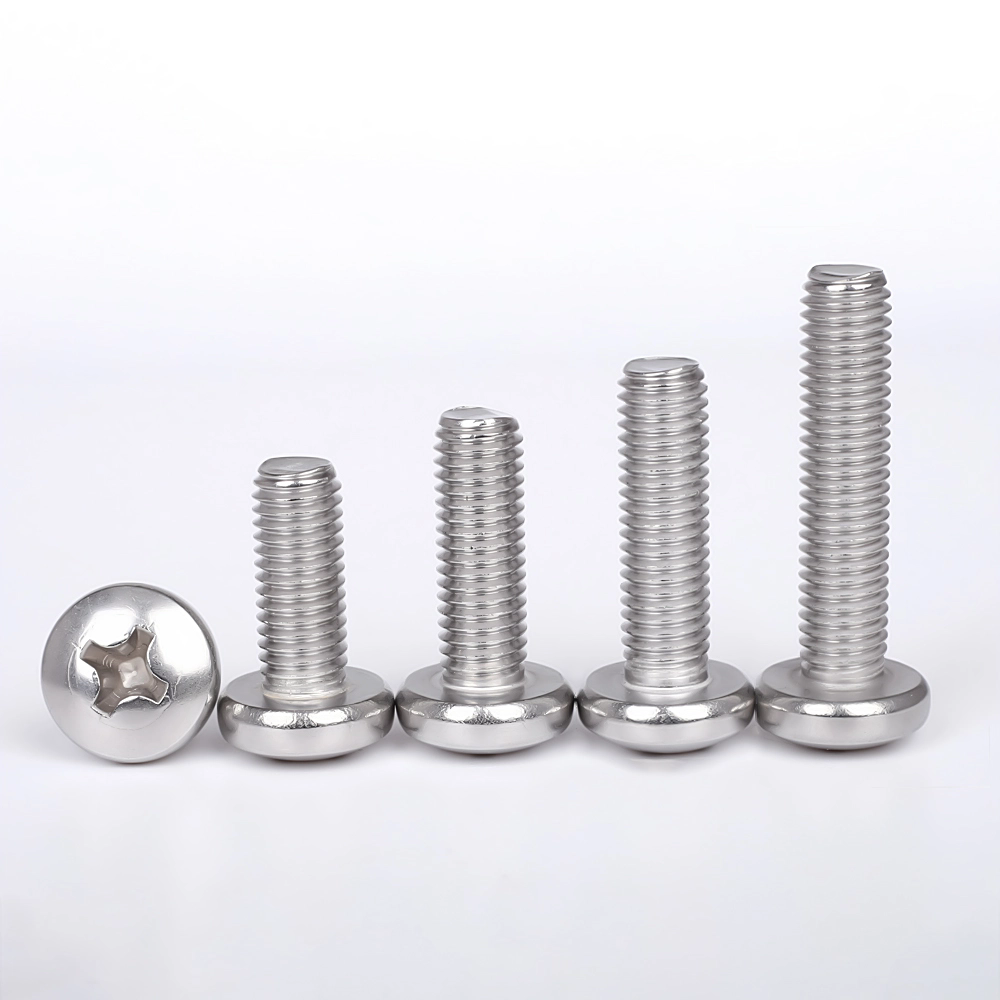
Seri üretim takım aşınma ilerlemesi altında dişe oturma stabilitesi
Prototip vidalar yepyeni diş açma kalıplarıyla üretilir. Milyonlarca parça döngüsünden sonra kalıp yüzeyleri yavaş yavaş bozulur. Bireysel vida boyutları hala çizim tolerans bantları dahilinde kalabilir, ancak kümülatif profil değişiklikleri dalgalı diş kavrama davranışına neden olur.
Bu tür ince sapmalar, tek vidalı manuel denemeler sırasında hiçbir şey göstermez ancak otomatik bağlantı elemanlarındaki dişli muhafaza deliklerine sürekli besleme yapılırken ara sıra çapraz diş açmaya veya sert çiftleşmeye neden olur.
- İplik rulosu kalıbının yeniden koşullandırılması için üretim hacmi tetikleme eşiklerini uygulayın
- GO‑NO‑GO ölçü örneklemesi, vardiya başına kısmi diş profili doğrulamasıyla birleştirildi
Tork-gerginlik performansını değiştiren kaplama kalınlığı dağılımı
Birçok alıcı, izin verilen kalınlık değişimini tanımlamadan yalnızca kaplama tipini belirtir. Çinko veya pasivasyon tabakasının düzgünsüzlüğü yüzey sürtünme katsayısını değiştirir. Tork kilitli montaj istasyonlarında aynı programlanmış tork, çok farklı gerçek kenetleme kuvveti sağlar.
Bazı partiler yetersiz kelepçelenir ve hizmet sırasında titreşim gevşemesine yatkın hale gelir; diğerleri, her vida görsel olarak tekdüze görünse bile, robotla sıkma sırasında iplik şeridi riski oluşturur.
- Diş köklerini ve kafadan sapa geçiş bölgelerini kapsayan çok noktalı kaplama kalınlığı ölçümü
- Gerçek üretim montaj istasyonu parametrelerini temsil eden tork gerilimi tezgah doğrulaması
Numune kanıtlarını dökme mallardan ayıran ham madde ısı partisi izlenebilirliği
Prototip partilerinden alınan genel malzeme testi raporları, endüstriyel OEM denetimleri için seri üretilen sevkiyatları temsil edemez. Bazı bağlantı elemanı tedarikçileri eski numune serisi MTR belgelerini daha sonraki üretim çalışmaları için gerçek çelik ısı numaralarına çapraz referans vermeden yeniden kullanır.
Bileşen izlenebilirlik kurallarına tabi elektronik ve cihaz projeleri için bu belge uyumsuzluğu, fiziksel vidaların mekanik performansından bağımsız olarak gelen malların kalite kontrol kabulünü engelleyebilir.
- Bitmiş ürün parti kodlarını doğrudan karşılık gelen çelik fabrikası ısı parti numaralarına bağlayın
- Tarihsiz prototip sertifikalarını dağıtmak yerine projeye özel İngilizce malzeme raporları yayınlayın
Otomatik hatları hedefleyen bağlantı elemanı tedariki için özetlenmiş teknik madde kontrol listesi
- Satın alma siparişi spesifikasyonlarına çapraz girintili geometri ve simüle edilmiş robotik tork döngüsü gereksinimleri ekleyin
- İplik haddeleme kalıbı bakım tetikleyicilerini ve karma mod iplik doğrulama örnekleme kurallarını tanımlayın
- Tork kontrollü montaj istasyonları için izin verilen kaplama kalınlığı aralığını ve tork gerilimi doğrulamasını belirtin
- Isı partisi bağlantılı belgeleri zorunlu kılın; bağımsız prototip-numune malzeme raporlarının yeniden kullanımını reddetme
İlgili Haberler
- Paslanmaz Çelik T Cıvatayı Modern Bağlantılarda Güvenilir Bir Seçim Yapan Nedir?
- Altıgen Soket Kombinasyon Vidası Sabitleme Performansını Nasıl Artırır?
- Paslanmaz Çelik Halat projesinin başarısız olmasına neden olan satın alma hataları nelerdir?
- Mükemmel yüzey numuneleri Konik Başlıklı Genişletme Cıvatası saha projesi risklerini maskeliyor mu?
- Ağır Hizmet Tipi İnşaatlarda Altıgen Flanşlı Beton Ankraj Cıvatasını Güvenilir Yapan Nedir?

X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası