Haberler

Cıvata üretim süreci

2026-06-16

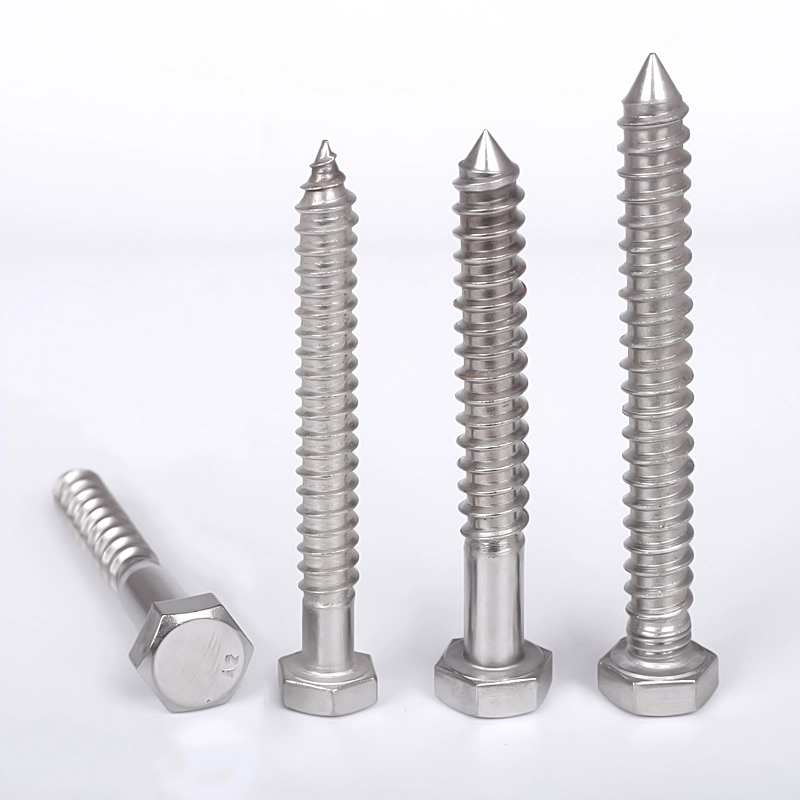
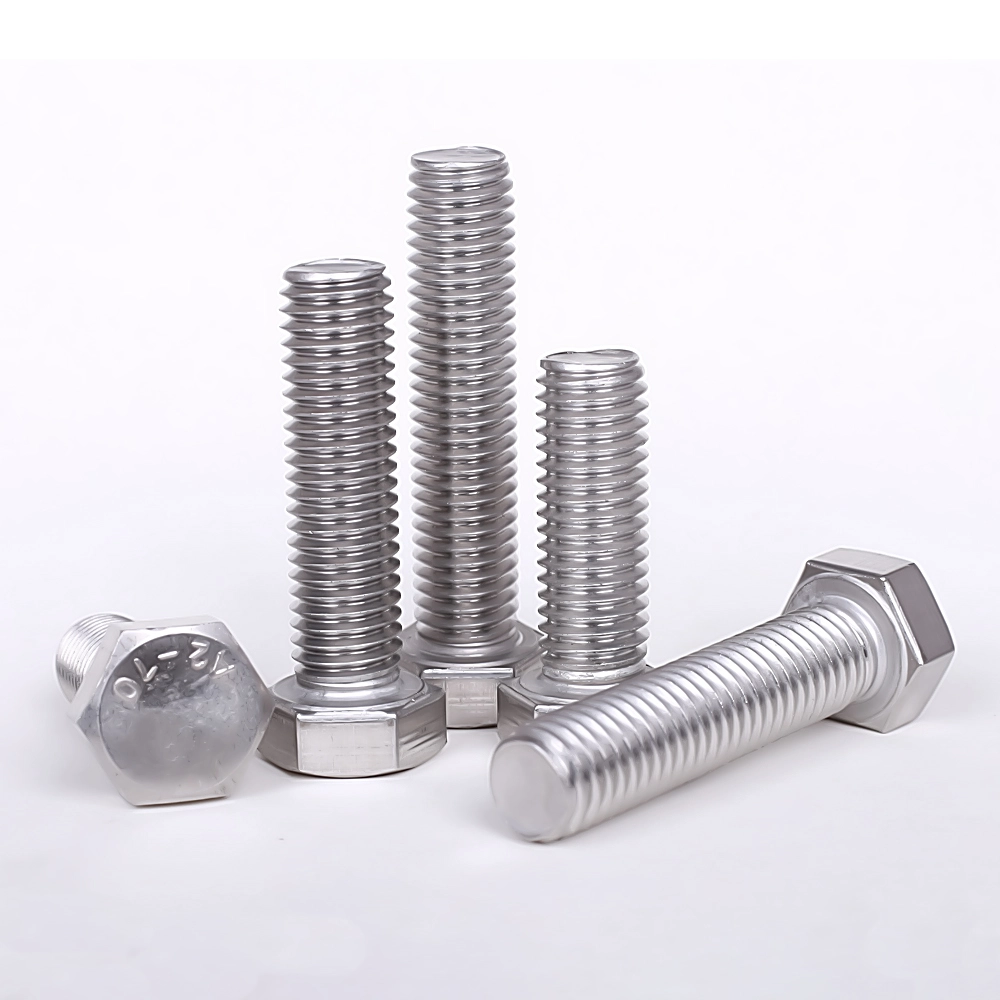
Cıvatalarsıradan karbon çeliği cıvatalar, yüksek mukavemetli cıvatalar (8.8, 10.9 ve 12.9 sınıfı) ve paslanmaz çelik cıvatalar olarak kategorize edilir. Temel üretim süreçleri büyük ölçüde benzer olsa da, yüksek mukavemetli cıvatalar ek bir ısıl işlem adımı gerektirirken, paslanmaz çelik cıvatalar dekapaj ve pasivasyona tabi tutulur. 

I. Hammadde Giriş Kontrolü

Hammaddeler: Filmaşin (sarmal çelik); malzeme sınıfları arasında Q235, 45#, 40Cr, 35CrMo ve 304/316 paslanmaz çelik bulunur.

Görsel inceleme: Çatlak, pas veya yüzeyde tabakalaşma olup olmadığını kontrol edin.

Fizikokimyasal testler: Malzeme spektral analizi, çekme mukavemeti ve sertlik.

Boyut doğrulama: Tel çapının boş cıvata spesifikasyonlarını karşıladığından emin olun.


II. Tel Çekme (Soğuk Çekme)

Başlangıç ​​filmaşin çapı büyüktür ve standart işlenmemiş parça çapına kadar çekilmelidir.

Asitleme: Yüzey kirecini ve pası gidermek için hidroklorik asit daldırma.

Nötralizasyon, suyla durulama ve fosfatlama: Yüzeyde kayganlaştırıcı bir fosfat filminin oluşması.

Sabunlaştırma: Soğuk şişirme kalıplarındaki aşınmayı azaltmak için yağlama tozunun uygulanması.

Soğuk çekme: Tel çapını hedef işleme boyutuna indirmek için çoklu çekme geçişleri.

Sarma: Tel, soğuk şişirmeye hazır şekilde bobinlere sarılır.


III. Soğuk Şişirme (Ana İşlem: Tek işlemde cıvata başının ve gövde boşluğunun oluşturulması)

Çok istasyonlu bir soğuk şişirme makinesi kullanır; şekillendirme oda sıcaklığında ekstrüzyon yoluyla gerçekleşir (ısıtma yok).

Besleme ve kesme: Tel stoğu gerekli toplam cıvata uzunluğuna göre kesilir.

İlk zımba (ön başlık): Kafa şeklini oluşturmak için ilk ekstrüzyon.

İkinci zımba (bitiş başlığı): Altıgen başlığı, yuvarlak başlığı veya tava başlığını oluşturur; aynı anda sap çapını azaltır ve pahı oluşturur.

Çıkarma: Düz saplı bir cıvata (dişsiz) üretir.

Kusur kontrolü: Kafa çatlamasını, merkezden kaçan kafaları, tutarsız sap uzunluklarını ve çapakları kontrol eder.


IV. İplik Açma (İplik İşleme)

Diş açma (yüksek hassasiyetli, yüksek mukavemetli cıvatalar için) ve düz kalıpta diş açma (standart cıvatalar için) ile ayırt edilir.

Boş yükleme, konumlandırma ve sıkıştırma.

İki diş açma kalıbı, standart dış dişleri sapın üzerine çıkarmak için birbirine doğru döner.

İplik göstergesi denetimi (Go/No-Go): İplik uyumunun doğruluğunu sağlar.

Çapak alma: Diş kenarlarındaki çapakların çıkarılması.


V. Isıl İşlem (Yalnızca yüksek mukavemetli ürünler için gereklidir)cıvatalar, Sınıf 4.8 ve üzeri; standart Sınıf 4.8 cıvatalar için isteğe bağlı)

Amaç: Gücü, sertliği ve tokluğu arttırmak, elde etmek... 8.8/10.9/12.9 Mukavemet Dereceleri

1. Söndürme

Örgü bantlı fırında 800–900°C'ye ısıtılır, ardından sertliği arttırmak için hızlı yağ soğutması yapılır.

2. Temperleme

İç su verme gerilimlerini azaltmak ve gevrek kırılmayı önlemek için yeniden ısıtılır ve orta sıcaklıkta tutulur.

3. Soğutma ve Deşarj

Sertlik ve mikro yapının ısıl işlem sonrası muayenesi; Uygun olmayan parçalar yeniden işlenir.


VI. Yüzey İşlem (Korozyon/pas koruması; gereksinimlere göre seçilen proses)

1. Elektrogalvanizleme (Standart cıvatalar)

Yağ alma → Asitleme → Aktivasyon → Çinko kaplama → Pasivasyon (Mavi-beyaz, yanardöner, siyah) → Sızdırmazlık

Avantajları: Düşük maliyet; Dezavantajları: Yüksek sıcaklıklarda hidrojen gevrekleşmesine karşı hassastır; Yüksek mukavemetli 10,9/12,9 cıvataların elektro galvanizlenmesi yasaktır.

2. Sıcak Daldırma Galvanizleme (Enerji endüstrisi ve ağır hizmet tipi dış mekan cıvataları)

Asitleme ve eritme → Yüksek sıcaklıkta çinko daldırma; kalın kaplama, mükemmel korozyon direnci; iplikler işlem sonrası temizlik gerektirir.

3. Dacromet / Geomet (Yüksek mukavemetli cıvatalar için)

Hidrojen gevrekleşmesi yok; galvanizlemeye kıyasla üstün pas direnci; tuz spreyine dayanıklı; yeni enerji ve otomotiv yüksek mukavemetli bileşenleri için ana seçim.

4. Kararma / Mavileştirme (Düşük maliyetli iç mekan cıvataları)

Alkali oksidasyon; yalnızca kısa süreli pas koruması; kaplama tabakası yok.

5. Paslanmaz Çeliğe Özel: Asitleme ve Pasivasyon

İşleme tortusunu/oksitleri giderir; paslanmaz çeliğin paslanma direncini artırır.


VII. Tam Denetim ve Sıralama

Görsel inceleme (%100): Çatlaklar, ezikler, çapaklar, kaplamanın soyulması.

Boyutsal inceleme: Toplam uzunluk, daireler boyunca altıgen genişlik, kalınlık, diş dış çapı.

Mekanik nokta kontrolleri: Çekme mukavemeti, akma mukavemeti, sertlik, tork testi.

Optik ayıklama makinesi: Arızalı parçaları çıkarmak için otomatik ayırma.

VIII. Hidrojen Rölyef Pişirme (Galvanizli yüksek mukavemetli cıvatalar için zorunludur)

Hidrojen kırılganlığını ortadan kaldırmak ve stres kaynaklı kırılmayı önlemek için kaplamadan sonraki 24 saat içinde 200–230°C'de 2–4 saat süreyle pişirilir.


IX. Paketleme ve Depolama

Spesifikasyona ve sınıfa göre paketlenmiştir; etiketlenmiştir (şartname, dayanıklılık, malzeme, parti numarası). Neme dayanıklı ambalaj; depolama ve sevkiyat.


İlgili Haberler
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası